Synthèse opérationnelle
Coter une tolérance géométrique ou dimensionnelle à ±0,01 mm sur une surface non fonctionnelle multiplie le prix d’une pièce mécanique par 2,5 à 3,5. Ce surcoût provient du choix obligatoire de bruts stabilisés, de la réduction des vitesses d’avance en finition, de montages multiples pour libérer les contraintes internes et d’un contrôle métrologique unitaire long. L’intégration du Design for Manufacturing (DFM) dès le chiffrage permet d’éliminer 25 % à 40 % du coût de fabrication en adaptant chaque cote à la fonction réelle.
Pourquoi la tentation de la surcotation est-elle si fréquente en bureau d’études ?
Sur un écran de CAO 3D, une tolérance de ±0,01 mm ne prend qu’un clic. Les pièces s’ajustent parfaitement dans l’environnement virtuel, les collisions sont nulles et la matière reste rigide et immuable.
Dans la réalité physique de la production mécanique, le métal réagit à chaque enlèvement de matière :
- Une barre d’aluminium laminé ou étiré emmagasine des tensions résiduelles lors de son élaboration.
- Chaque passe d’outil libère ces contraintes internes et provoque des déformations géométriques spontanées (voilage, gauchissement, perte de planéité).
- Une simple variation thermique de quelques degrés entre la machine d’usinage et la zone de contrôle déplace la cote de plusieurs microns.
La surcotation systématique naît presque toujours d’une intention prudente : le concepteur ajoute un zéro après la virgule pour « sécuriser » son assemblage. Or, cette sécurité théorique alourdit le devis, allonge les délais de fabrication et complique inutilement le contrôle réception sans apporter le moindre gain fonctionnel.
Lors de l’analyse des dossiers de consultation (plans 2D PDF et fichiers 3D STEP) reçus chez Axis 3D Meca, la reprise automatique de cartouches anciens ou de tolérances par défaut issues de la CAO conduit régulièrement à appliquer une contrainte de ±0,01 mm sur des cotes d’encombrement ou des dégagements sans fonction de guidage ni d’étanchéité. Sans revue DFM en amont, cette dérive géométrique se répercute directement sur le temps machine chiffré, au même titre que d’autres erreurs de conception qui augmentent les coûts d’usinage CNC.
Pourquoi une tolérance à 0,01 mm multiplie-t-elle le coût par trois ?
Le passage d’une tolérance standard générale (norme ISO 2768-mK, couramment ±0,1 mm à ±0,2 mm selon la dimension) à une tolérance serrée de ±0,01 mm déclenche une cascade de surcoûts sur quatre postes majeurs de fabrication :
| Poste de coût | Tolérance standard (ISO 2768-mK) | Tolérance serrée (±0,01 mm) | Impact direct sur le devis |
|---|---|---|---|
| Matière première brute | Brut étiré standard du commerce | Brut écrouté, laminé détendu ou plaque coulée-stabilisée surfacée | +30 % à +80 % sur le coût matière |
| Temps d’usinage machine | Ébauche rapide + 1 passe de finition standard | Ébauche, détente des bridages, semi-finition, passe de finition lente | ×2 à ×3 sur le temps machine |
| Contrôle & Métrologie | Contrôle par échantillonnage aux instruments de poste | Contrôle à 100 % sur colonne de mesure, projecteur optique ou contrôle 3D externe sur demande | +20 à +45 minutes par pièce |
| Risque & Taux de rebut | Rebut statistique inférieur à 1 % | Rebut potentiel de 8 % à 15 % sur séries fines | Coefficient de risque intégré au devis |
1. La matière brute et la gestion des contraintes internes
Pour garantir une planéité de ±0,01 mm sur une plaque en aluminium (par exemple en EN AW-5083 ou EN AW-7075), un méplat étiré brut standard ne convient pas. L’usinage asymétrique de poches ou d’allègements fait cintrer la pièce dès le desserrage des mors. L’usineur doit commander des plaques d’aluminium surfacées de précision ou coulées-stabilisées, vendues à un tarif nettement supérieur.
2. La cinématique d’usinage et le double bridage
Pour tenir dix microns, l’opérateur ne peut pas usiner la pièce en un seul serrage. La séquence de fabrication impose :
- Réaliser une ébauche générale pour évacuer le gros du volume.
- Desserrer complètement la pièce dans l’étau pour laisser les contraintes internes s’équilibrer librement.
- Reprendre le bridage avec un couple maîtrisé afin de ne pas comprimer la pièce mécaniquement.
- Exécuter des passes de finition avec des outils dédiés, une faible profondeur de passe et une vitesse d’avance réduite pour limiter l’effort de coupe et l’échauffement.
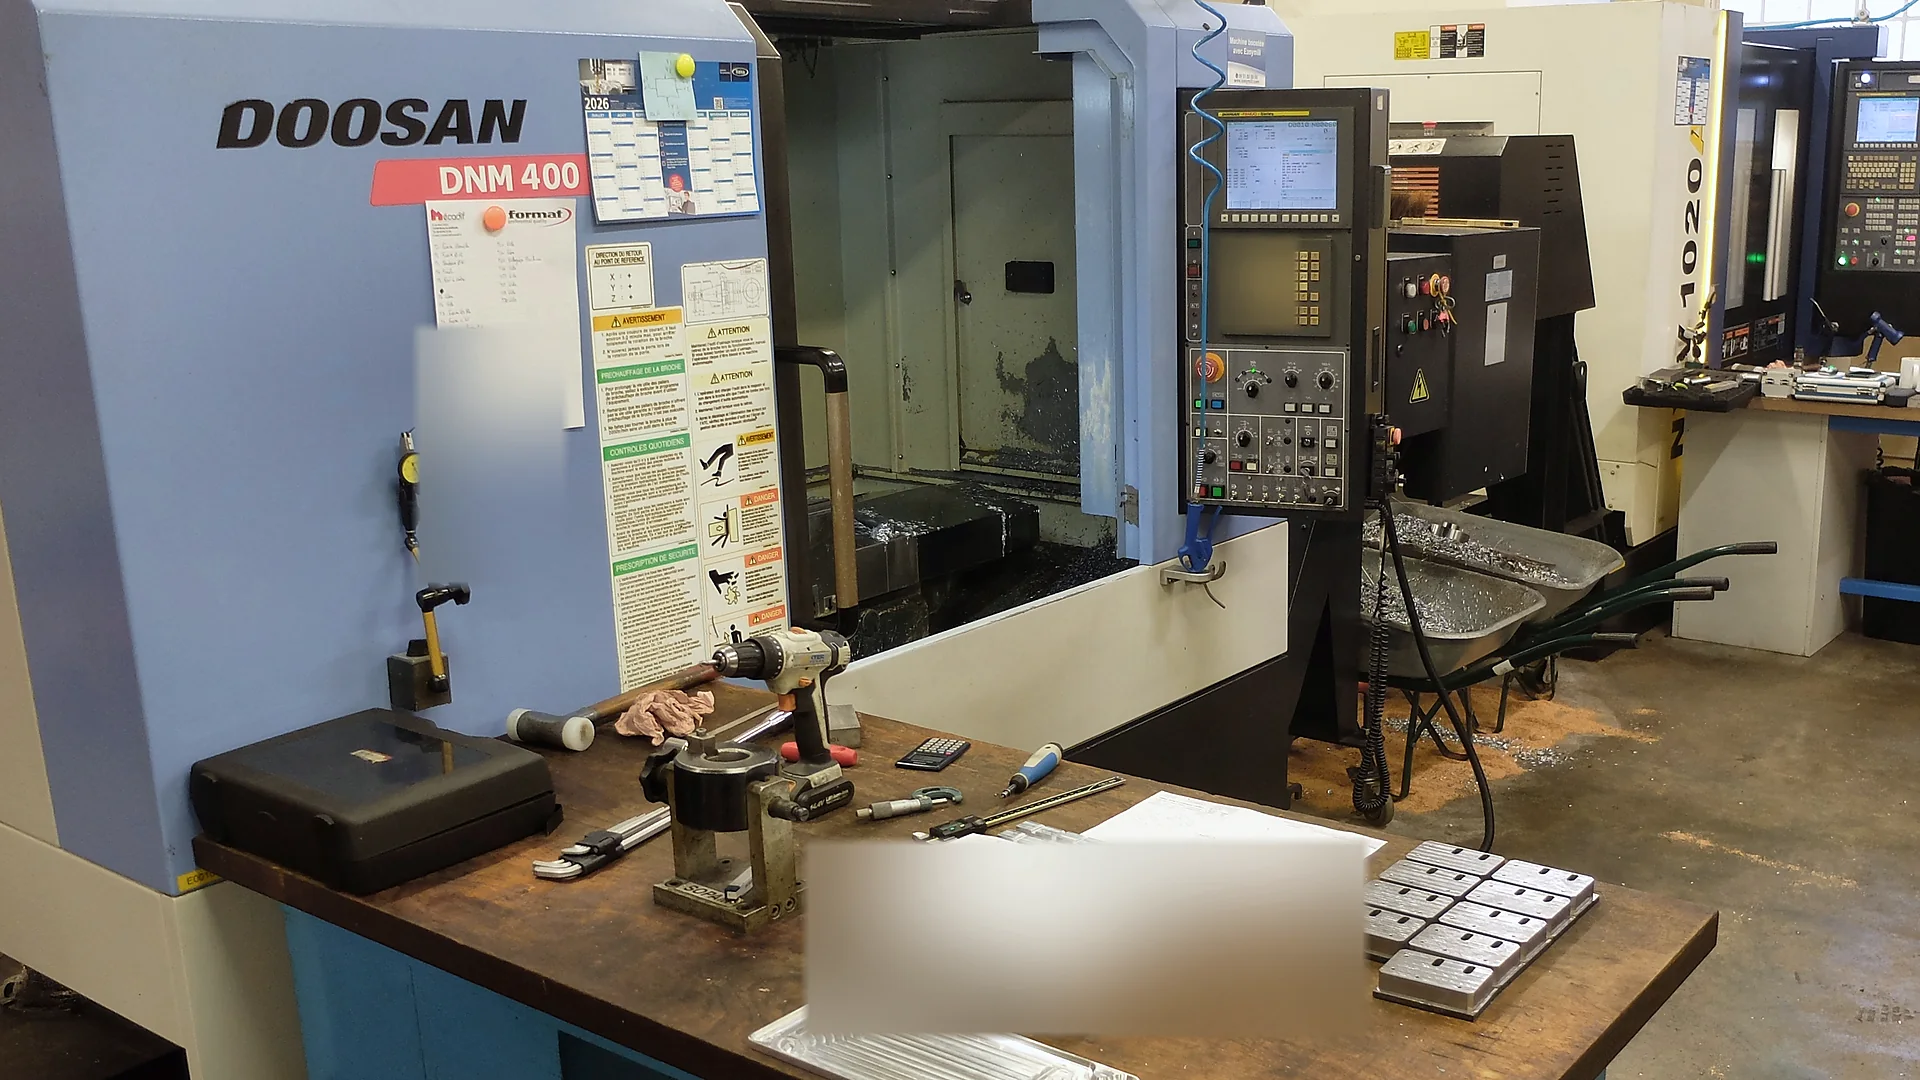
Sur nos centres d’usinage 3 axes HURCO VMX24t et DOOSAN DNM 400, cette séquence d’ébauche, de relâchement des mors et de reprise en passe de finition légère est systématiquement appliquée dès qu’une plaque ou un boîtier en aluminium exige une planéité serrée. Pour comparer la faisabilité de vos géométries prismatiques, vous pouvez consulter nos moyens et compétences industrielles ainsi que notre offre de prototypage par usinage CNC.
Les anomalies les plus fréquentes constatées sur plan
Les échanges techniques menés avec les bureaux d’études mettent en lumière des cas récurrents où la cotation théorique entre en conflit direct avec la physique de fabrication :
1. Le trou de passage de vis coté en H7
Le trou de passage calibré en H7 constitue l’anomalie la plus répandue. Un concepteur prévoit la fixation d’un carter par quatre vis M6 et cote les trous de passage en diamètre Ø6H7 (tolérance 0 / +0,012 mm).
- Conséquence de fabrication : La gamme d’usinage doit intégrer un foret spécifique suivi d’un alésoir pour chaque trou.
- Réalité de montage : La norme ISO 273 préconise un perçage libre moyen de 6,6 mm pour une vis M6. Un trou calibré à Ø6H7 ne tolère aucun défaut d’entraxe et transforme le montage en blocage si deux pièces présentent un léger décalage géométrique.
2. La cotation serrée pour loger un composant plastique standard
Un concepteur dessine une face avant d’appareil électronique en aluminium et cote un logement carré à 44 ±0,01 mm pour y insérer des connecteurs d’alimentation standards.
- Conséquence de fabrication : Fraisage à avance lente et contrôle métrologique unitaire.
- Réalité de montage : Les connecteurs du commerce, moulés en thermoplastique, possèdent une dispersion naturelle de fabrication de +0,2 mm. Les connecteurs ne rentraient pas dans le logement : l’extrême précision exigée sur le métal perdait tout sens face à la tolérance large du composant acheté.
3. Les tolérances de dureté irréalistes sur traitement thermique
Exiger sur un plan mécanique une dureté superficielle de « 58 ±2 HRC » ou une valeur Vickers à ±2 HV relève de l’illusion numérique. Un bain ou un four de traitement thermique présente une dispersion métallurgique naturelle liée aux gradients thermiques et aux tolérances de composition de l’alliage. Une telle exigence multiplie les litiges avec l’applicateur sans aucun bénéfice pratique.
En métrologie chez Axis 3D Meca, cet écart d’exigence se traduit directement dans les moyens de mesure engagés : une surface d’encombrement ou un perçage libre se valide aux instruments de contrôle de poste, tandis qu’une portée fonctionnelle à ±0,01 mm ou un rayon de raccordement fin mobilise la colonne de mesure verticale et le projecteur de profil optique Mitutoyo PJ-A3000 équipé du calculateur géométrique QM-Data 200.
Le Design for Manufacturing (DFM) : La méthode Axis 3D Meca pour maîtriser vos devis
Le DFM consiste à ajuster rigoureusement la cotation du plan au besoin mécanique réel et aux capacités physiques du procédé d’usinage. Chez Axis 3D Meca, notre démarche repose sur quatre principes déterministes :
Cycle DFM Axis 3D Meca dès le chiffrage
Analyse simultanée du plan 2D PDF et du modèle 3D STEP.
Distinction cotes libres (ISO 2768-mK) vs surfaces critiques.
Chiffrage strictement conforme au plan initial reçu.
Variante optimisée DFM (-25 % à -40 % de coût sur surcotations levées).
- La cotation par zones fonctionnelles : Plutôt que d’appliquer une tolérance serrée à toute une géométrie, isoler uniquement la face de référence ou l’alésage de centrage qui assure le guidage fonctionnel. Les surfaces d’encombrement extérieur restent en tolérancement général ISO 2768-mK.
- La double proposition commerciale chiffrée : Lorsque nous détectons une surcotation évidente (dégagement sans contact, passage de câble, perçage de fixation), nous remettons dans des délais courts dès réception de vos plans 2D et fichiers 3D STEP un devis à deux options : l’Option A conforme au plan initial et l’Option B optimisée DFM avec moins-value chiffrée, afin d’éclairer l’arbitrage entre bureau d’études et achats.
- L’anticipation des traitements de surface : Si une pièce doit recevoir une phosphatation au manganèse (réalisée en interne chez Axis 3D Meca) ou une anodisation sulfurique chez nos partenaires qualifiés, nous intégrons la surépaisseur cristalline (3 à 8 microns par face pour la phosphatation) directement dans nos parcours d’outil FAO afin de livrer une cote fonctionnelle conforme après traitement.
- Le dialogue DFM direct sur fichier STEP et plan 2D : Dès réception du modèle 3D STEP et du plan 2D PDF, nos techniciens échangent directement avec votre bureau d’études pour confirmer les seules cotes qui exigent ±0,01 mm. Relâcher une tolérance sur une zone sans contact supprime une reprise de bridage et sécurise la tenue du planning sur nos centres d’usinage CNC.
Questions Fréquentes sur les Tolérances et le DFM (FAQ)
Pourquoi une tolérance de 0,01 mm coûte-t-elle beaucoup plus cher qu’une tolérance standard ?
Une tolérance de ±0,01 mm exige des outils neufs ou de haute précision, des vitesses d’avance divisées par deux ou trois, une gestion stricte de la dilatation thermique et un contrôle métrologique à 100 %. Ces contraintes ralentissent la cadence d’usinage et augmentent le risque de rebut, ce qui se répercute directement sur le coût horaire.
Quelle est la tolérance standard recommandée pour un usinage CNC en petite série ?
La norme de référence en mécanique générale est l’ISO 2768-mK. Pour des dimensions courantes comprises entre 10 et 100 mm, elle autorise un écart de ±0,1 mm à ±0,2 mm. Cette plage permet un usinage rapide, économique et parfaitement répétable sur nos centres d’usinage CNC.
Comment appliquer le Design for Manufacturing (DFM) sans dégrader la qualité ?
Le DFM consiste à réserver l’extrême précision uniquement aux surfaces fonctionnelles (portées de roulements, alésages de goupilles, portées de joints). Toutes les autres surfaces (poches d’allègement, faces extérieures, chanfreins, perçages de passage) sont associées à des tolérances ouvertes. La fonction mécanique reste rigoureusement identique, mais le coût de production diminue de 25 % à 40 %.
Pourquoi faut-il proscrire les tolérances H7 sur les perçages de vis ?
Un trou H7 (exemple : Ø6H7 = 0/+0,012 mm) est un alésage de précision destiné au positionnement de pions ou de goupilles calibrées. Pour une vis de fixation, la norme ISO 273 préconise un perçage libre (Ø6,6 mm pour une vis M6). Coter un passage de vis en H7 impose une opération d’alésage superflue et risque d’empêcher le montage si les entraxes présentent une micro-variation.
Comment garantir la planéité d’une plaque d’aluminium usinée ?
Pour obtenir une planéité de haute précision sur l’aluminium, il faut utiliser des nuances stabilisées (comme l’EN AW-5083 coulé stabilisé et surfacé), pratiquer un usinage symétrique des deux faces, relâcher les brides de serrage après l’ébauche pour libérer les contraintes internes, et terminer par une passe de finition avec un outil de surfaçage parfaitement affûté.
Comment obtenir une étude DFM et un chiffrage chez Axis 3D Meca ?
Axis 3D Meca analyse vos fichiers 3D (STEP) et vos plans 2D (PDF) pour vous fournir un chiffrage technique détaillé avec analyse DFM dans des délais courts dès réception de vos plans 2D et fichiers 3D STEP.
Optimisez vos plans mécaniques avec Axis 3D Meca
Vous concevez un nouvel outillage ou un sous-ensemble mécanique exigeant ? Ne laissez pas des tolérances théoriques alourdir vos coûts de fabrication. Demandez votre étude DFM et votre chiffrage détaillé dans des délais courts dès réception de vos plans 2D et fichiers 3D STEP, ou écrivez directement à axis@axis3dmeca.fr.